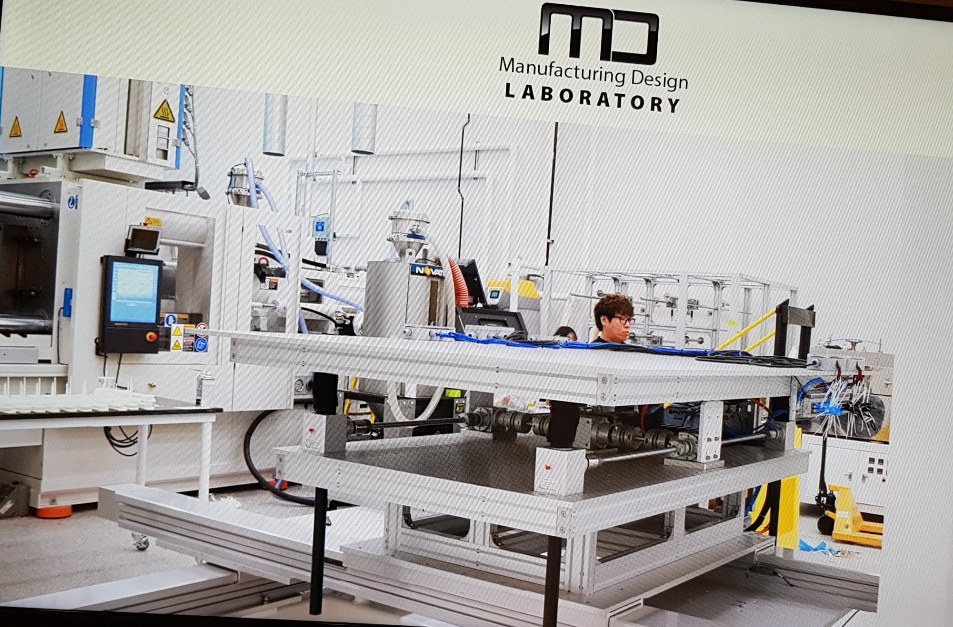
2019년 여름, 미국 퍼듀대학교에 QTC 라는 장비가 있었다. 5축으로 움직이며 150 ℃ 히팅부에서 나오는 소재를 감아 원하는 3차원 형상을 만드는 개발 장비였다. 결국 상용화에는 이르지 못했지만, 모션 제어를 하며 겪은 것 중 가장 많이 배운 일이었다.
장비가 하는 일
소재는 토우(tow) 라 부르는 납작한 섬유 테이프다. 히팅부를 지나며 물러진 상태로 나오고, 이것을 헤드가 지그에 감는다. 감긴 형상이 굳으면 부품이 된다. 히팅 온도는 150 ℃ 안팎을 지켜야 했다. 낮으면 감기지 않고 높으면 소재가 상한다. 온도와 모션이 함께 맞아야 형상이 나오는 장비였다.
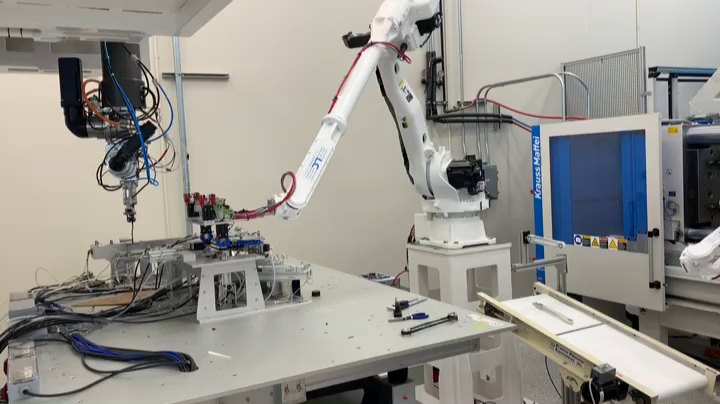
공정은 네 덩어리로 이어진다 — QTC → 로딩·언로딩 로봇 → 사출 → 커팅. 장비 하나가 아니라 셀 전체가 한 호흡으로 돌아가야 했다.
B&R CNC 와 G·M 코드
제어기는 B&R 이었고, 모션은 CNC 기능으로 돌렸다. 작업자가 수동으로 티칭하면 G 코드 파일이 자동 생성되고, 그 파일을 열어 손으로 다듬는 방식이었다.
티칭과 파일 수정까지는 금방 되었다. 문제는 그다음이었다. 자동으로 돌리면 알람이 났다. 세팅을 처음부터 다시 잡고서야 새벽에 겨우 자동 동작을 확인했다. CNC 기능 자체도 B&R 의 인증을 받아야 쓸 수 있어서, 그 절차부터 밟아야 했다.
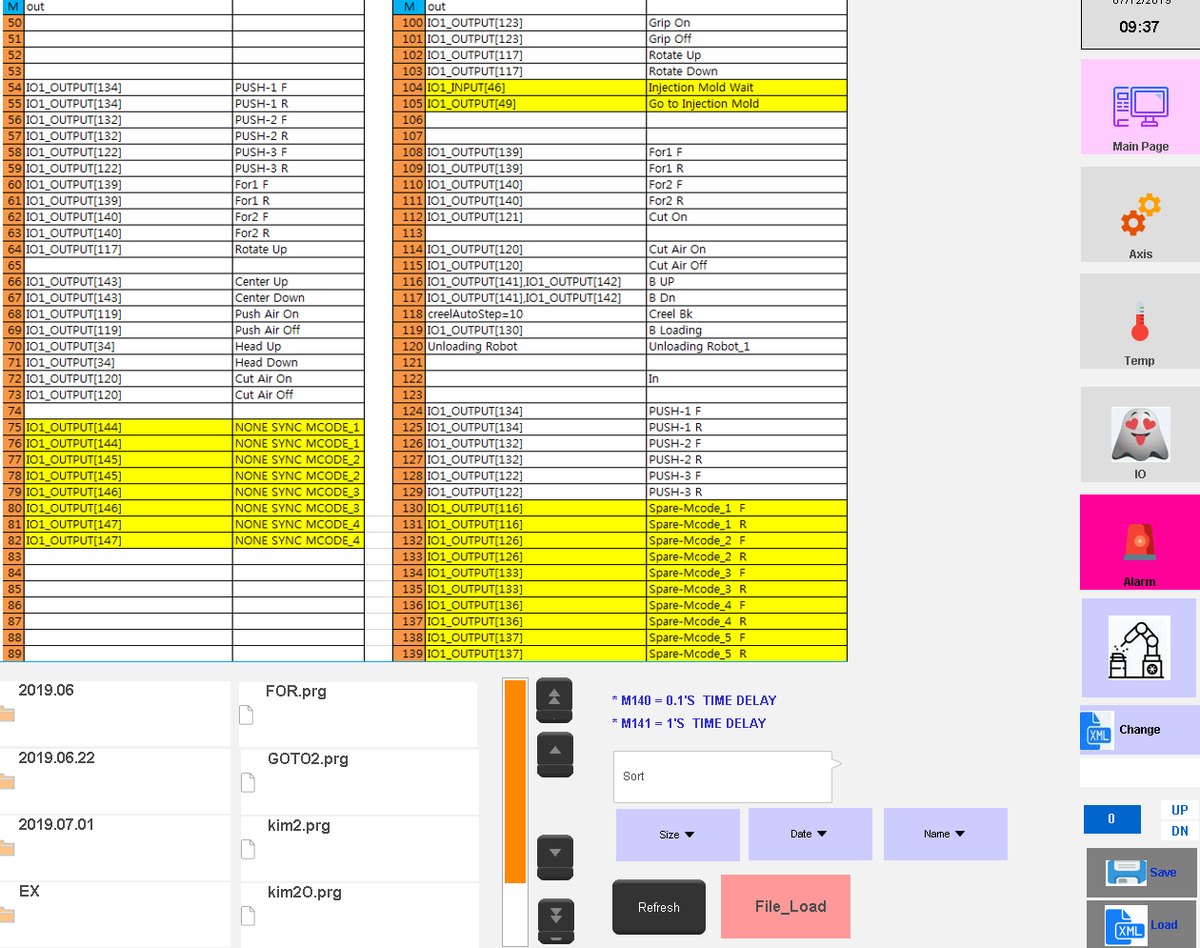
M 코드는 IO 하나하나에 대응시켰다. 그립, 회전, 푸시, 커팅, 크릴 브레이크, 로딩 로봇 호출까지 전부 번호를 받았다. 여기서 생산 시간을 줄일 여지를 찾았다. 동기 M 코드는 동작이 끝날 때까지 기다리지만, 비동기 M 코드는 걸어 놓고 다음 스텝으로 넘어간다. 기다려도 되는 것과 아닌 것을 갈라 놓자 사이클이 눈에 띄게 짧아졌다.
다섯 축이 부딪힌 것들
기계는 대개 계산대로 움직이지 않는다. 현장에서 나온 문제들이다.
| 문제 | 조치 |
|---|---|
| R 축이 180° 이상 돌지 않고 연속 생산 시 좌표가 꼬임 | 시작 시 헤드를 강제 회전시켜 R 축 좌표를 보정한 뒤 G 코드를 시작 |
| 가감속 프로파일 미최적화 | 구간별로 다시 잡음 |
| 감을 때 토우가 밀림 | 헤드 위치에 따라 푸시가 토우를 잡도록 타이밍 조정 |
| 토우가 헤드 안으로 빨려 들어감 | 크릴 브레이크 가운데가 뜨는 것이 원인. 고무 패드를 덧붙임 |
| 커팅 후 토우가 구부러져 다음 사이클에서 그리퍼가 놓침 | 티칭 수정 |
R 축 문제가 특히 오래 걸렸다. 해결책이 둘 있었는데 하나는 사용자가 G 코드를 나눠 넣어야 해서 불편했고, 다른 하나는 생산 시간이 늘었다. 어느 쪽도 공짜가 아니었다. 결국 시간을 조금 내주고 사용자 편의를 택했다.
제어만 하는 게 아니다
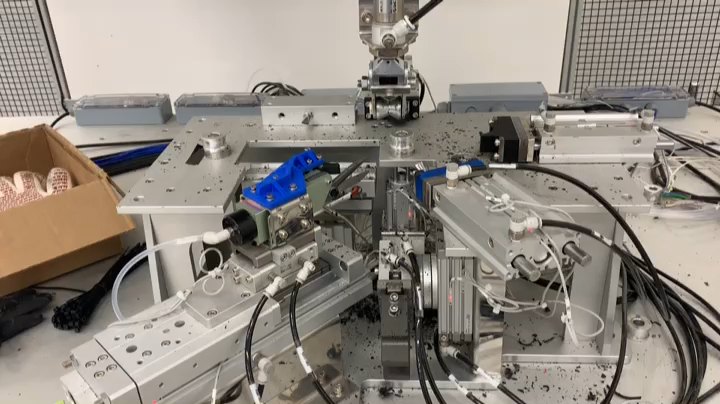
히터도 우리 몫이었다. 에어 히터 네 개가 각 24 Ω 안팎, IR 램프가 0.6~0.9 Ω. 저항을 하나씩 재고 온도 센서를 1:1 로 대조했다. SCR 을 갈고, 히터에는 열전도 컴파운드를 발라 다시 조립했다.
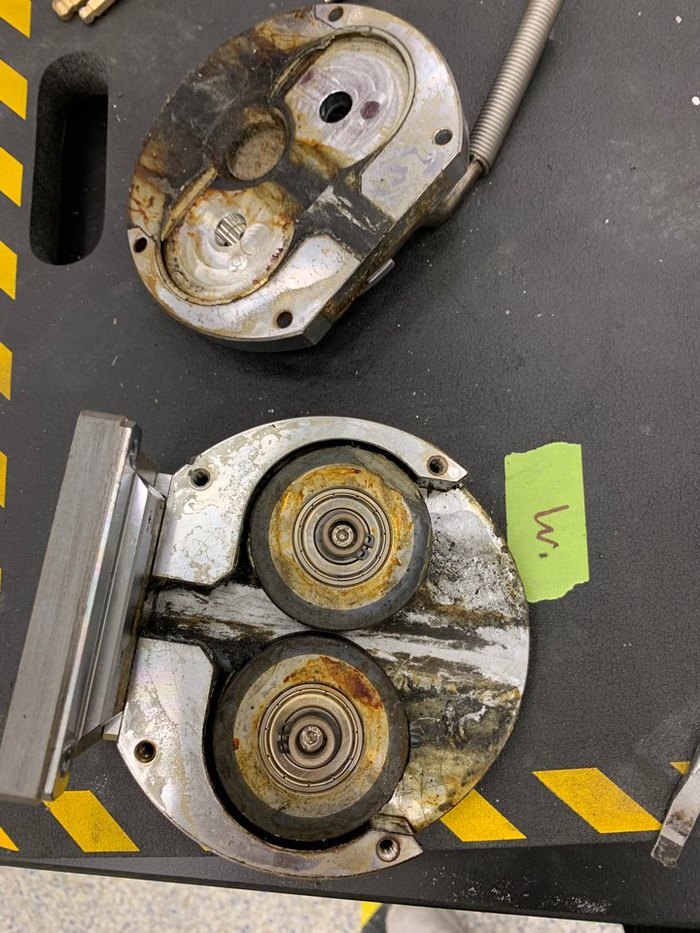
제어기 OS 를 다시 깔고 파티션과 메모리를 재할당한 날도 있었다. IO 모듈 통신이 안 잡혀 버스 컨트롤러를 통째로 교체하기도 했다. 개발 장비의 현장이란 대개 이렇다. 코드만 붙들고 있을 수 있는 날은 많지 않다.
마지막 며칠
6월 말에는 항공기 제조사 시연회가 있었다. 그 준비를 하면서 학생들에게 QTC 운전 교육도 했다. 화면을 함께 고치고, 티칭부터 G·M 코드 수정까지 직접 해 보게 했다. 필요하다는 기능은 그 자리에서 넣었다.
마지막 주에는 안전을 손봤다. 데드맨 스위치를 배선하고, 수동·자동 모드 릴레이가 서로 배타적으로 동작하도록 만들었다. 매뉴얼 모드에서는 CNC 가 한 스텝씩만 돌고, 조그는 데드맨 스위치가 눌린 상태에서만 먹는다. 사람이 장비 곁에 서 있는 한, 이런 것이 가장 중요하다.
QTC 는 상용화되지 못했다. 그래도 나는 이 장비에서 배운 것으로 그 뒤의 일들을 했다. 5축을 한 번 제대로 다뤄 본 경험, G·M 코드를 손으로 고쳐 본 시간, 그리고 “안 되는 이유는 대개 제어가 아니라 다른 곳에 있다”는 감각.
지금도 잘 풀리지 않는 축을 붙들고 있을 때면 그해 여름의 새벽이 떠오른다.
로봇과 30대를 보냈다..
답글 남기기